金属加工行业润滑技术发展趋势及对油品性能的新要求
📅 2026-11-07
🔖 杭州欧润润滑技术有限公司:工业润滑油,润滑方案,润滑技术服务,特种润滑剂,润滑配套产品
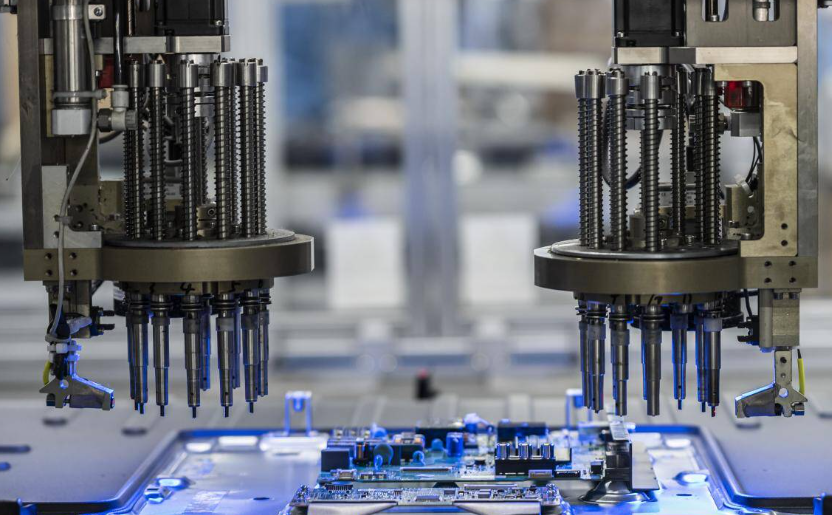
高速切削、微量润滑和难加工材料的大量应用,正在重塑金属加工行业对润滑的认知。当主轴转速突破20000rpm、切削区温度动辄超过600℃,传统润滑方式已难以兼顾冷却效率与油品寿命——这不仅是工艺问题,更对油品配方设计提出了系统性挑战。
高温高压工况下的油品性能瓶颈
在钛合金、高温合金等难加工材料的切削中,边界润滑膜极易破裂,导致刀具月牙洼磨损加剧。同时,高压冷却系统(70bar以上)对油品的抗乳化性和氧化安定性提出更高要求。部分企业反映,普通切削液在集中供液系统中使用三个月后,pH值波动超过1.5,细菌滋生速度明显加快。
另一个容易被忽视的问题是残留物对后续工序的影响。清洗性差的油品会在工件表面形成顽固油膜,影响焊接和涂装质量。
从单一油品到系统化润滑方案
应对上述挑战,需要跳出“选一款好油”的思维定式。杭州欧润润滑技术有限公司:工业润滑油,润滑方案,润滑技术服务,特种润滑剂,润滑配套产品的服务体系正是围绕这一逻辑构建——从切削液集中供液系统的污染控制,到特种润滑剂在高温链条和导轨上的适配,再到废液处理环节的配套支持,形成闭环。
具体而言,针对不同工况可采取差异化策略:
- 高速切削场景:优先选用含极压添加剂的合成酯型切削液,兼顾渗透性与热稳定性
- 微量润滑(MQL)场景:需匹配低粘度、高润滑性的特种润滑剂,避免雾化堵塞
- 集中供液系统:建立油品浓度、pH值和微生物指标的定期监测机制
实践层面的几点建议
润滑效果的上限往往取决于现场管理水平。建议企业建立油品全生命周期档案,记录换液周期、补加量和异常工况,为润滑方案优化提供数据支撑。同时,与具备润滑技术服务能力的供应商保持深度协作,而非仅仅停留在采购层面。
金属加工的润滑技术正从“被动适配”走向“主动设计”。对油品性能的要求不再局限于润滑本身,而是延伸至环保合规、系统兼容和全流程成本控制。杭州欧润润滑技术有限公司:工业润滑油,润滑方案,润滑技术服务,特种润滑剂,润滑配套产品——这一能力矩阵的价值,正在于帮助加工企业在复杂工况中找到可落地、可验证的润滑路径。